Quality Validated at Every Stage of Synthesis
From raw API chromatographic assaying to cleanroom HVAC atmospheric control and stability aging, Icon Drugs Private Limited enforces uncompromising Good Manufacturing Practices.
Quality Assurance & Compliance
Certifications & Regulatory Standards
Our commitment to quality is reflected in the standards, laboratory practices and regulatory requirements governing our operations.
WHO-GMP
Good Manufacturing Practices
ISO 9001:2015
Quality Management System
GLP Laboratories
Analytical Testing & Quality Control
CDSCO / DCGI
Applicable Regulatory Approvals
FSSAI
Applicable Food & Nutraceutical Licensing
Three-Tier Quality Assurance Architecture
No product is released for commercial distribution without multi-point clearance from our independent Quality Assurance (QA) and Quality Control (QC) units.
Raw API & Excipient Validation
Every shipment of active pharmaceutical ingredients is quarantined and subjected to identification, assay testing, related substances chromatography, and heavy metal screening against Indian Pharmacopoeia standards.
- HPLC Purity Profiling
- Karl Fischer Water Titration
In-Process Quality Controls (IPQC)
During granulation, compression, encapsulation, and liquid filling, real-time tests verify blend uniformity, tablet hardness, friability, disintegration time, and fill volume tolerances.
- Multi-Point Hardness & Friability
- Automated Leak Testing in Blisters
Release & Retention Protocols
Finished consignments receive a complete Certificate of Analysis (COA) signed by qualified analytical heads. Retention samples of every single batch are preserved in controlled stability vaults for shelf-life audits.
- ICH Q1A Stability Chambers
- Batch Manufacturing Record (BMR) Audit
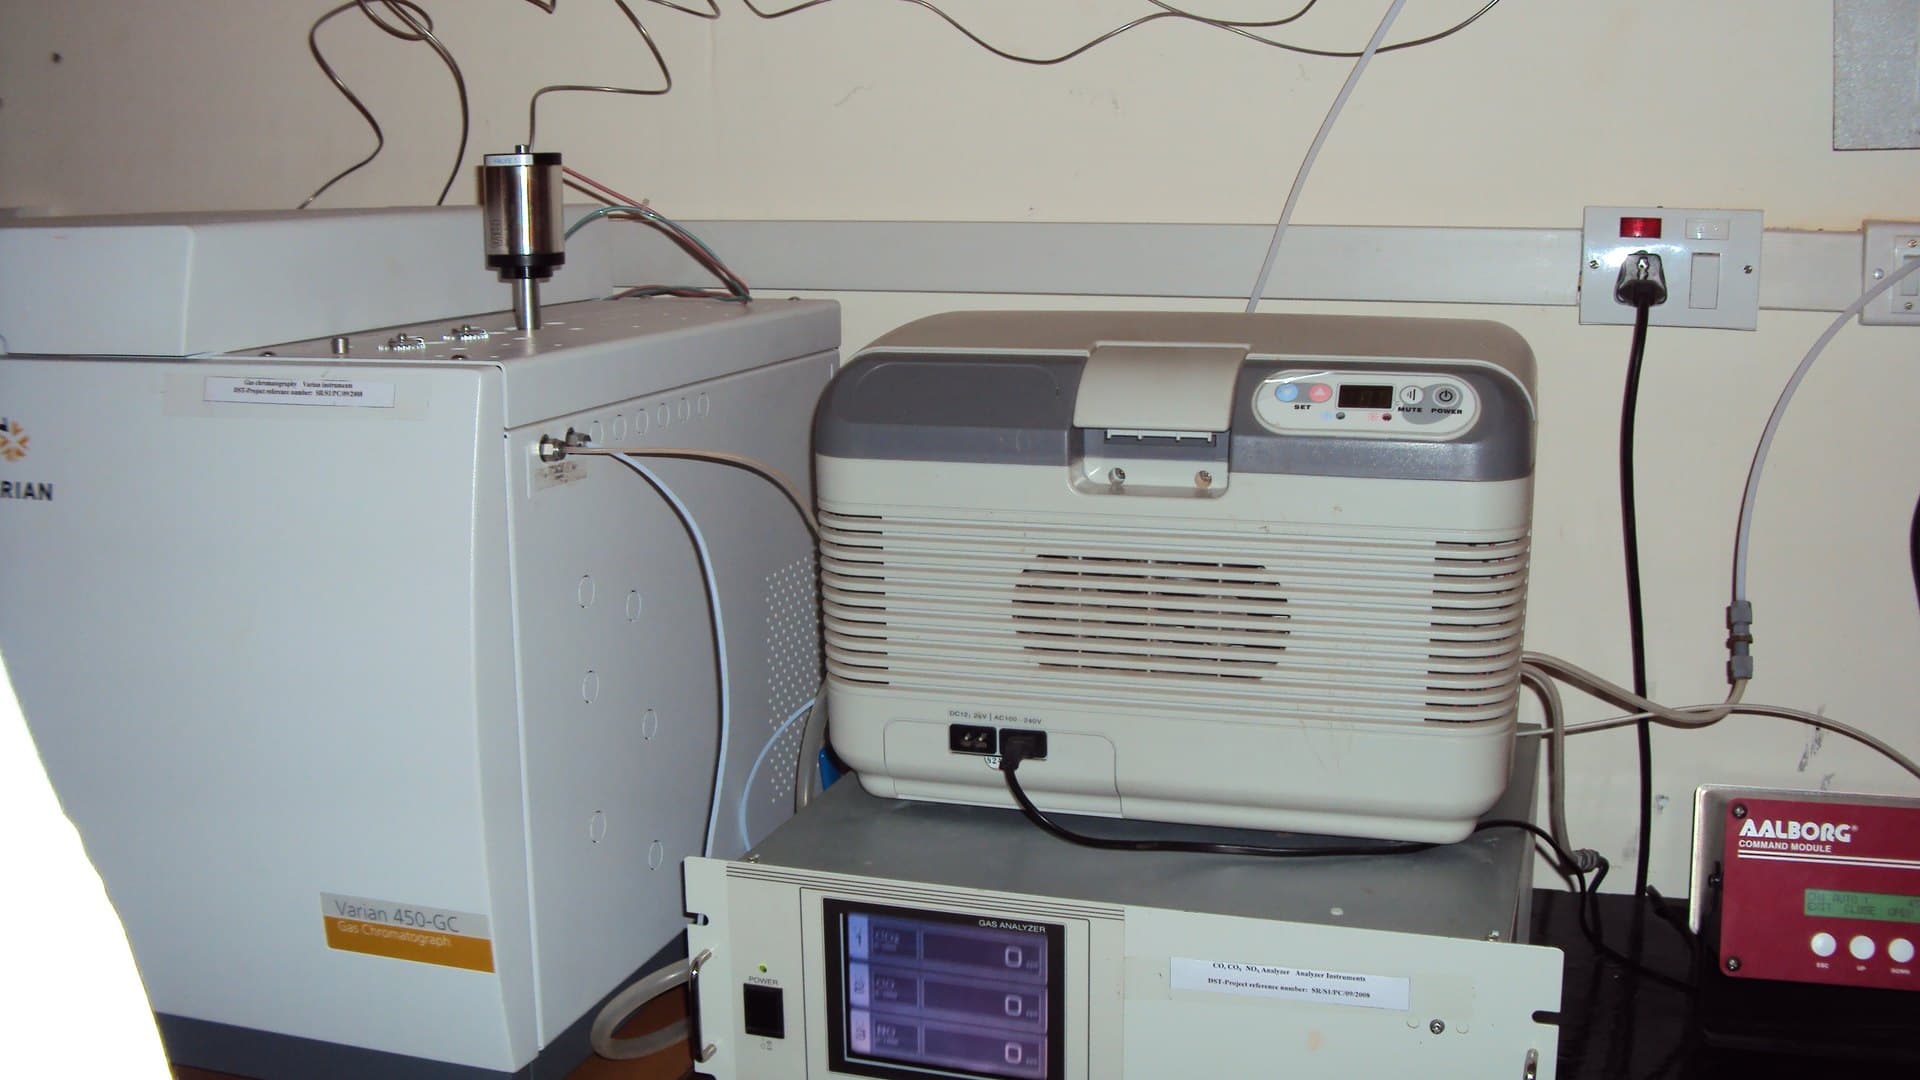
Quality at every single stage of production.
Our pharmaceutical manufacturing centers operate under synchronized automated controls, continuous atmospheric particulate testing, and pharmacopeial assays to ensure every tablet and capsule matches the highest international efficacy benchmarks.
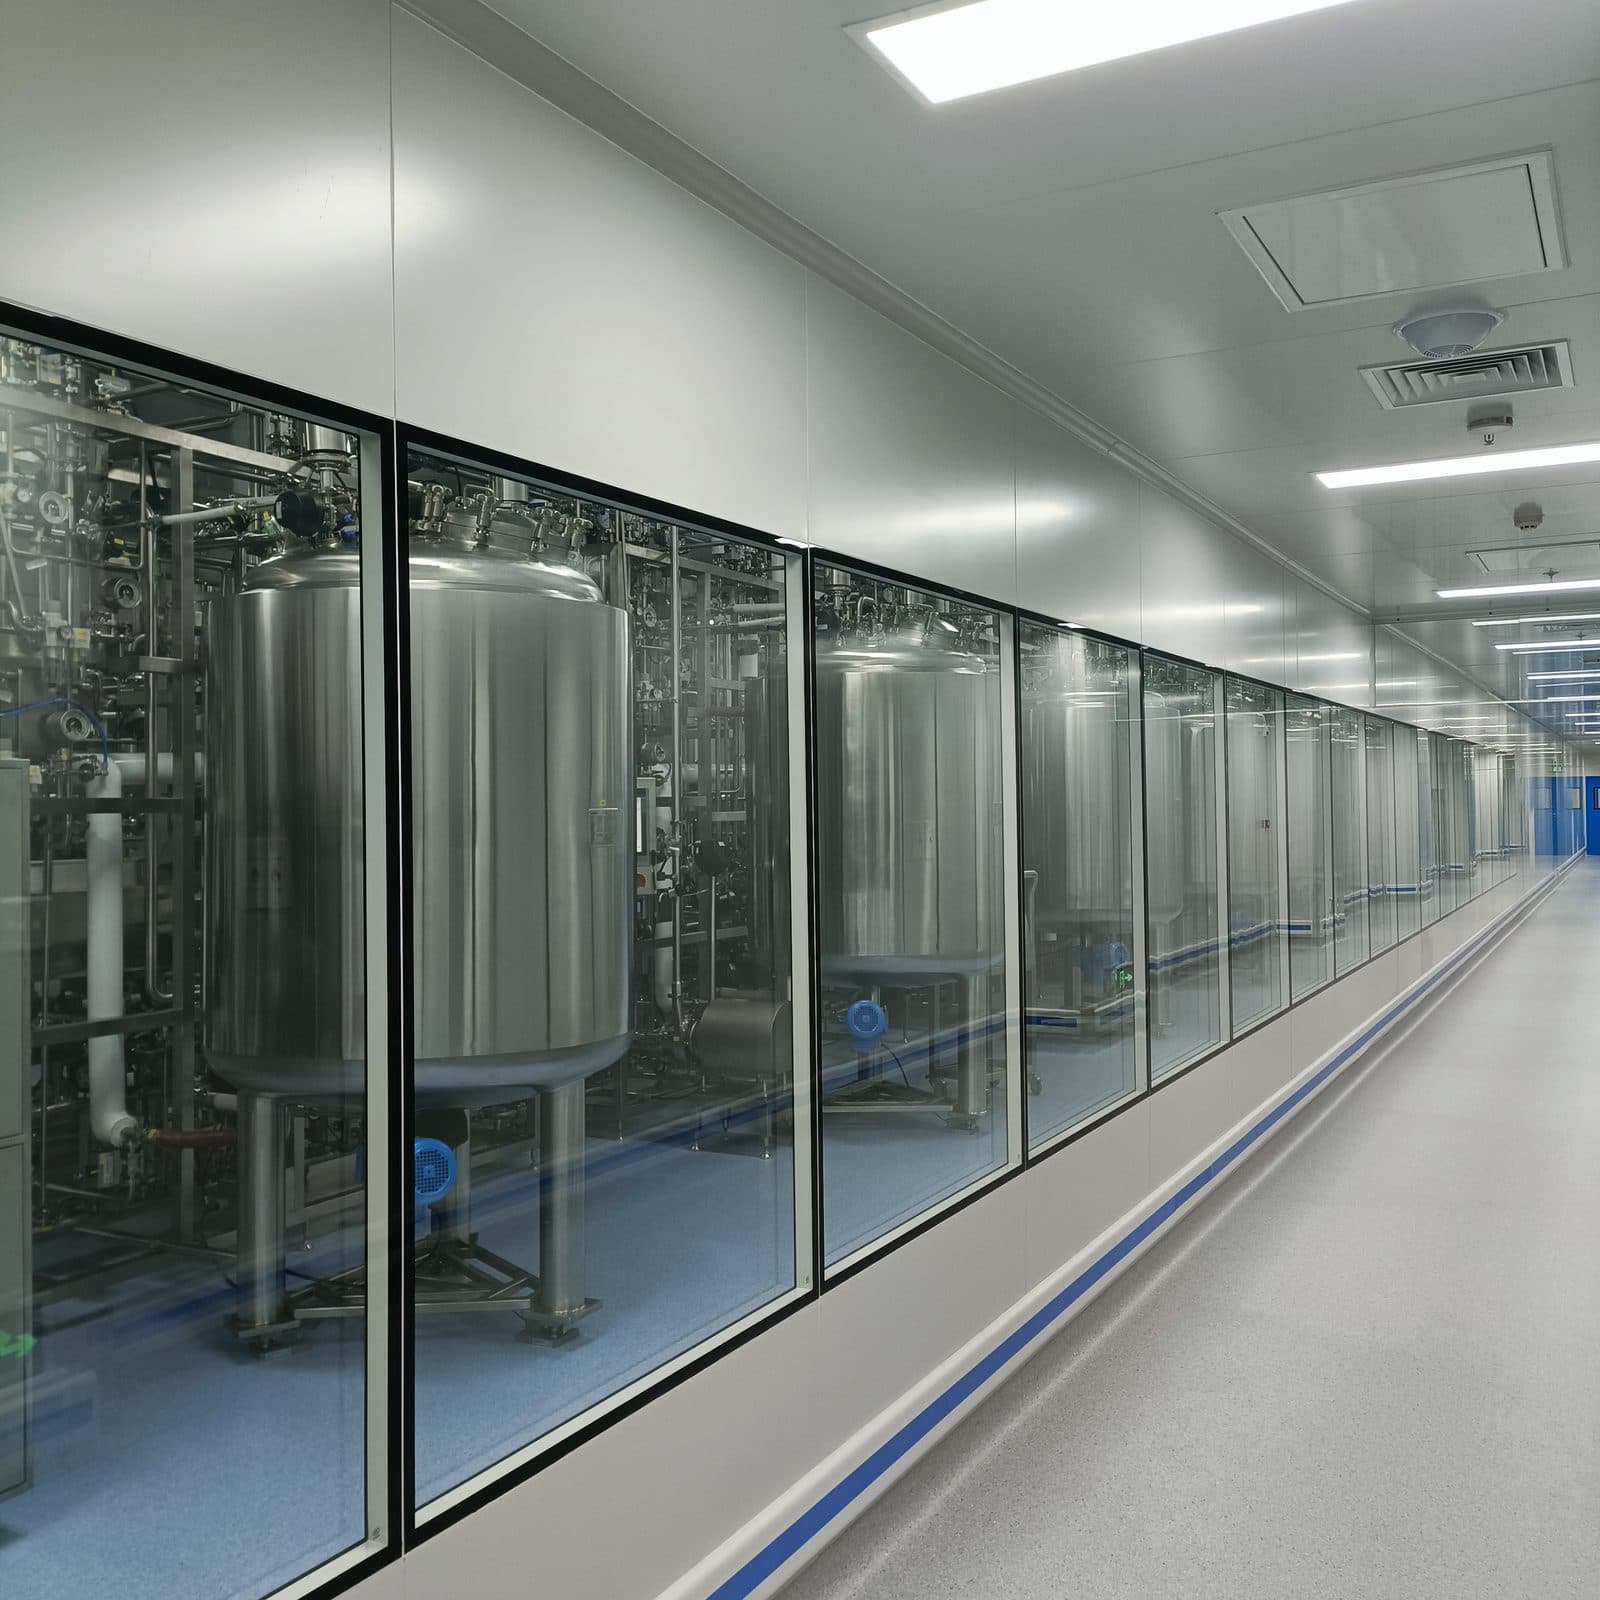
WHO-GMP Validated Facilities
Fully compliant HVAC zoning with pressure cascades, automated CIP/SIP systems, and HEPA Class A/B cleanroom integrity.
Chromatographic Assay Testing
Every production batch undergoes high-performance liquid chromatography (HPLC) and GC-MS testing to confirm strict impurity limits.
Stability-Controlled Warehousing
Real-time humidity and thermal logging chambers subjecting samples to accelerated 40°C/75% RH stress to substantiate shelf-life claims.
Complete Batch Traceability
Digitized track-and-trace serialization from raw vendor dispensing to secondary packaging, ensuring anti-counterfeiting transparency.
Audited & Certified WHO-GMP Facilities
Ready for institutional procurement, hospital formularies, and contract licensing with comprehensive analytical validation files and regulatory dossiers.
Let’s build enduring healthcare partnerships together.
Whether you represent a government hospital network, private clinic consortium, or international distributor seeking high-purity generic formulations, our manufacturing capacity is engineered to scale with you.